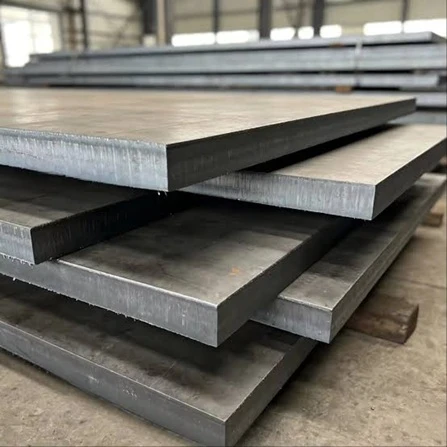
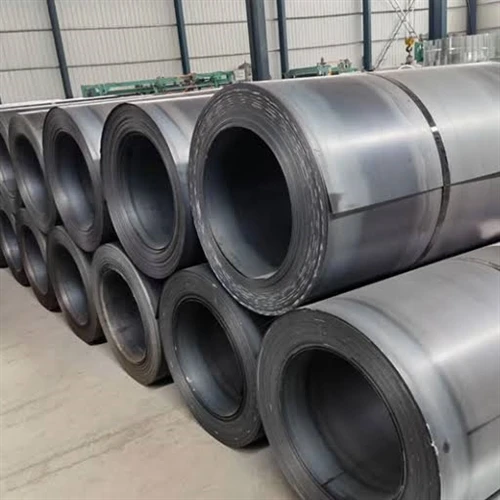
ঘূর্ণায়মান সময়, রোলগুলি ইস্পাতে সংকোচনমূলক বল প্রয়োগ করে, যার ফলে এটি প্লাস্টিকভাবে বিকৃত হয়। উপাদানটি পাতলা হয়ে যায় এবং সাধারণত ঘূর্ণায়মান দিকে প্রসারিত হয়। হ্রাসের পরিমাণ, ঘূর্ণায়মান তাপমাত্রা এবং পরবর্তী প্রক্রিয়াকরণ সবই চূড়ান্ত মাত্রা, পৃষ্ঠের অবস্থা এবং যান্ত্রিক বৈশিষ্ট্যগুলিকে প্রভাবিত করে।
ইস্পাত ক্রেতাদের জন্য, রোলিং বোঝা দরকারী কারণ উত্পাদন প্রক্রিয়া পণ্যের বৈশিষ্ট্যগুলিকে প্রভাবিত করে, যখন ইস্পাত গ্রেড নির্ধারণ করে যে উপাদানটি তার উদ্দিষ্ট প্রয়োগের প্রয়োজনীয়তাগুলি পূরণ করে কিনা।
1. রোলিং প্রক্রিয়া কিভাবে কাজ করে?
ফ্ল্যাট রোলিং একটি উপযুক্ত প্রারম্ভিক আকারে ইস্পাত দিয়ে শুরু হয়। উপাদানটি ঘূর্ণায়মান রোলগুলির মধ্যে একটি ফাঁক দিয়ে যায়, যা চাপ প্রয়োগ করে এবং এর বেধ কমিয়ে দেয়। প্রয়োজনীয় চূড়ান্ত মাত্রার উপর নির্ভর করে, ইস্পাতটি বিভিন্ন ঘূর্ণায়মান স্ট্যান্ডের মধ্য দিয়ে যেতে পারে বা একাধিক হ্রাসের মধ্য দিয়ে যেতে পারে।
প্রাথমিক এবং চূড়ান্ত বেধ ব্যবহার করে বেধ হ্রাস গণনা করা যেতে পারে:
পুরুত্ব হ্রাস (%)=[(প্রাথমিক বেধ − চূড়ান্ত বেধ) ÷ প্রাথমিক বেধ] × 100
উদাহরণস্বরূপ, 4.0 মিমি থেকে 2.5 মিমি ইস্পাত কমিয়ে 37.5% পুরুত্ব হ্রাস করে।
বিকৃতি বাড়ার সাথে সাথে স্টিলের অভ্যন্তরীণ গঠন এবং যান্ত্রিক আচরণ পরিবর্তন হতে পারে। কোল্ড রোলিংয়ে, কাজ শক্ত করা সাধারণত শক্তি এবং কঠোরতা বৃদ্ধি করে যখন নমনীয়তা হ্রাস করে। গরম ঘূর্ণায়মানে, উন্নত তাপমাত্রা উপযুক্ত অবস্থার অধীনে পুনরুদ্ধার এবং পুনরায় ক্রিস্টালাইজেশনের অনুমতি দেয়, তাই বিকৃতির প্রভাবগুলি পৃথক হয়।
এটি ঘূর্ণিত ইস্পাত উৎপাদনে প্রথম গুরুত্বপূর্ণ পার্থক্যের দিকে নিয়ে যায়: গরম ঘূর্ণায়মান এবং কোল্ড রোলিং বিভিন্ন তাপমাত্রার অবস্থা ব্যবহার করে এবং বিভিন্ন উপাদান বৈশিষ্ট্য তৈরি করতে পারে।
2. হট-রোল্ড বনাম কোল্ড-রোল্ড স্টিল
গরম ঘূর্ণায়মান ইস্পাত এর recrystallization তাপমাত্রা উপরে বাহিত হয়. যেহেতু ইস্পাত উন্নত তাপমাত্রায় বিকৃত করা সহজ, প্রক্রিয়াটি ব্যাপকভাবে ফ্ল্যাট ইস্পাত পণ্য তৈরি করতে ব্যবহৃত হয় বেধের একটি পরিসরে।
স্টিলের প্রয়োজনীয় প্রস্তুতি সম্পন্ন করার পর কোল্ড রোলিং সাধারণত ঘরের তাপমাত্রায় বা কাছাকাছি সঞ্চালিত হয়। এটি ঘনিষ্ঠ মাত্রিক নিয়ন্ত্রণ এবং একটি মসৃণ পৃষ্ঠ প্রদান করতে পারে, তবে এটি বিকৃতি প্রতিরোধেরও বৃদ্ধি করে এবং কাজকে শক্ত করে তুলতে পারে। বৃহত্তর নমনীয়তা প্রয়োজন হলে অ্যানিলিং ব্যবহার করা যেতে পারে।
| চারিত্রিক | হট-রোলড স্টিল | কোল্ড-রোল্ড স্টিল |
|---|---|---|
| প্রক্রিয়াকরণ তাপমাত্রা | recrystallization তাপমাত্রা উপরে | ঘরের তাপমাত্রায় বা কাছাকাছি |
| পৃষ্ঠের অবস্থা | অক্সাইড স্কেল ধরে রাখতে পারে | উপযুক্ত প্রস্তুতির পরে সাধারণত মসৃণ |
| মাত্রিক নিয়ন্ত্রণ | পণ্যের মান এবং প্রক্রিয়ার উপর নির্ভর করে | প্রায়ই কঠোর সহনশীলতা সক্ষম |
| যান্ত্রিক বৈশিষ্ট্যের উপর প্রভাব | ঘূর্ণায়মান এবং শীতল অবস্থার উপর নির্ভর করে | কঠোর পরিশ্রম সাধারণত শক্তি এবং কঠোরতা বৃদ্ধি করে |
| সাধারণ নির্বাচনের কারণ | পণ্যের মাত্রা, কাঠামোগত প্রয়োজনীয়তা এবং ফ্যাব্রিকেশন | সারফেস ফিনিস, মাত্রিক নির্ভুলতা এবং গঠনের প্রয়োজনীয়তা |
কোনো প্রক্রিয়াই সর্বজনীনভাবে ভালো নয়। উপযুক্ত পছন্দ প্রয়োজনীয় বেধ, সহনশীলতা, পৃষ্ঠ ফিনিস এবং যান্ত্রিক বৈশিষ্ট্য উপর নির্ভর করে। হট-রোল্ড ইস্পাত পিকলিং বা অন্যান্য পৃষ্ঠের চিকিত্সাও করতে পারে, তাই শুধুমাত্র প্রক্রিয়ার নাম থেকে অনুমান না করে পণ্যের স্পেসিফিকেশন থেকে চূড়ান্ত পৃষ্ঠের অবস্থা নিশ্চিত করা উচিত।


3. কি এর গুণমান নির্ধারণ করেঘূর্ণিত শীট ধাতু?
একবার রোলিং রুট নির্বাচন করা হলে, পরবর্তী প্রশ্ন হল সমাপ্ত ইস্পাত প্রয়োজনীয় স্পেসিফিকেশন পূরণ করে কিনা। তিনটি বৈশিষ্ট্য বিশেষ মনোযোগের দাবি রাখে: মাত্রিক নির্ভুলতা, পৃষ্ঠের অবস্থা এবং যান্ত্রিক বৈশিষ্ট্য।
মাত্রিক নির্ভুলতাবেধ, প্রস্থ, দৈর্ঘ্য এবং সমতলতা অন্তর্ভুক্ত। বেধ সহনশীলতা গুরুত্বপূর্ণ যখন ইস্পাত লাগানো উপাদানগুলির জন্য ব্যবহার করা হয় বা যখন বিভাগ মাত্রাগুলি কাঠামোগত গণনাকে প্রভাবিত করে। সমতলতা একটি পৃথক বৈশিষ্ট্য: একটি শীট তার পুরুত্ব সহনশীলতা পূরণ করতে পারে এবং এখনও তরঙ্গায়িততা বা অন্যান্য আকৃতির বিচ্যুতি রয়েছে।
পৃষ্ঠের অবস্থাপেইন্টিং, লেপ, ঢালাই এবং গঠনের মতো পরবর্তী ক্রিয়াকলাপগুলিকে প্রভাবিত করে। উৎপাদন পথের উপর নির্ভর করে, স্টিলের মিল স্কেল, অক্সিডেশন, স্ক্র্যাচ বা অন্যান্য দৃশ্যমান অসম্পূর্ণতা থাকতে পারে। গ্রহণযোগ্য শর্ত শেষ ব্যবহার অনুযায়ী সংজ্ঞায়িত করা উচিত.
যান্ত্রিক বৈশিষ্ট্যইস্পাত লোড এবং বানোয়াট প্রতিক্রিয়া কিভাবে নির্ধারণ. ফলন শক্তি সেই চাপকে নির্দেশ করে যেখানে উল্লেখযোগ্য স্থায়ী বিকৃতি শুরু হয়, যখন প্রসার্য শক্তি একটি প্রসার্য পরীক্ষা চলাকালীন সর্বাধিক ইঞ্জিনিয়ারিং চাপকে বর্ণনা করে। প্রসারণ নমনীয়তা সম্পর্কে তথ্য প্রদান করে।
ফটোগ্রাফ দেখে এই বৈশিষ্ট্যগুলি নির্ভরযোগ্যভাবে প্রতিষ্ঠিত করা যায় না। এগুলি প্রযোজ্য ইস্পাত মান এবং সমর্থনকারী পরিদর্শন নথিগুলির বিরুদ্ধে পরীক্ষা করা উচিত।
4. কেন ইস্পাত গ্রেড বিষয়: Q235B এবং Q355B
রোলিং বর্ণনা করে কিভাবে ইস্পাত প্রক্রিয়া করা হয়; গ্রেড তার নির্দিষ্ট উপাদান প্রয়োজনীয়তা বর্ণনা করে। একই ঘূর্ণায়মান প্রক্রিয়া দ্বারা তৈরি একটি পণ্যের গঠন, উত্পাদন রুট এবং গ্রেডের উপর নির্ভর করে বিভিন্ন যান্ত্রিক বৈশিষ্ট্য থাকতে পারে।
আমাদের ব্যবসায়, বাংলাদেশ এবং শ্রীলঙ্কা রোল্ড স্টিল পণ্যের প্রধান বাজার। Q235B প্রধানত সাধারণ-উদ্দেশ্য উপাদানের জন্য ব্যবহৃত হয়, যখন Q355B প্রাথমিকভাবে কাঠামোগত ইস্পাত অ্যাপ্লিকেশনের জন্য ব্যবহৃত হয়।
Q235B সাধারণত সাধারণ বানোয়াটের জন্য নির্বাচিত হয় যখন এর নির্দিষ্ট বৈশিষ্ট্যগুলি প্রয়োজনীয়তা পূরণ করে। Q355B প্রাসঙ্গিক চাইনিজ স্ট্যান্ডার্ডের অধীনে একটি উচ্চ-শক্তির নিম্ন-অ্যালয় স্ট্রাকচারাল স্টিল গ্রেড, এবং এর উচ্চতর নির্দিষ্ট ফলন-শক্তির স্তর এটিকে কাঠামোগত অ্যাপ্লিকেশনের জন্য উপযুক্ত করে তোলে যেখানে নকশা এটির জন্য আহ্বান করে।
| নির্বাচন ফ্যাক্টর | Q235B | Q355B |
|---|---|---|
| আমাদের ব্যবসা প্রধান আবেদন | সাধারণ উদ্দেশ্য ইস্পাত উপাদান | কাঠামোগত ইস্পাত অ্যাপ্লিকেশন |
| প্রাথমিক বিবেচনা | উদ্দিষ্ট বানোয়াট জন্য উপযুক্ততা | কাঠামোগত নকশা প্রয়োজনীয়তা সঙ্গে সম্মতি |
| গুরুত্বপূর্ণ চেক | গ্রেড, মাত্রা এবং পৃষ্ঠের অবস্থা | গ্রেড, বেধ, যান্ত্রিক বৈশিষ্ট্য এবং প্রকল্পের স্পেসিফিকেশন |
| প্রতিস্থাপন | প্রযোজ্য স্পেসিফিকেশন অনুসরণ করতে হবে | প্রযোজ্য স্পেসিফিকেশন অনুসরণ করতে হবে |
Q235B এবং Q355B বিনিময়যোগ্য হিসাবে বিবেচনা করা উচিত নয়। একটি উচ্চ-শক্তির গ্রেড স্বয়ংক্রিয়ভাবে প্রতিটি কাঠামোর জন্য একটি পণ্যকে উপযুক্ত করে তোলে না। ডিজাইনের প্রয়োজনীয়তার সাথে স্থায়িত্ব, বাকলিং, শক্ততা, জোড়যোগ্যতা এবং সংযোগের বিশদ জড়িত থাকতে পারে।
ক্রেতাদের অর্ডার এবং উপাদান শংসাপত্রের উপর নির্দিষ্ট মান এবং গ্রেড যাচাই করা উচিত। সঠিক স্ট্যান্ডার্ড সংস্করণ এবং পণ্যের প্রয়োজনীয়তাগুলি প্রকল্পের ডকুমেন্টেশনের সাথে মেলে।
5. ইস্পাত শীটের তাত্ত্বিক ওজন গণনা করা
বেধ শুধুমাত্র উপাদানের মাত্রাই নয় এর ওজন এবং খরচকেও প্রভাবিত করে। কার্বন স্টিলের জন্য, 7,850 kg/m³ এর নামমাত্র ঘনত্ব ব্যবহার করে প্রতি বর্গমিটার তাত্ত্বিক ভর অনুমান করা যেতে পারে।
সূত্রটি হল:
তাত্ত্বিক ভর (কেজি/মি²)=7.85 × বেধ (মিমি)
উদাহরণস্বরূপ, 3 মিমি পুরুত্বের একটি ইস্পাত শীটের একটি তাত্ত্বিক ভর প্রায় 23.55 kg/m²।
| পুরুত্ব | তাত্ত্বিক ভর প্রতি m² |
|---|---|
| 1 mm | 7.85 kg |
| 2 mm | 15.70 kg |
| 3 mm | 23.55 kg |
| 4 mm | 31.40 kg |
| 5 mm | 39.25 kg |
| 6 mm | 47.10 kg |
| 8 mm | 62.80 kg |
| 10 mm | 78.50 kg |
একটি আয়তক্ষেত্রাকার ইস্পাত শীটের জন্য, তাত্ত্বিক ভর নিম্নরূপ গণনা করা যেতে পারে:
তাত্ত্বিক ভর (কেজি)=7.85 × বেধ (মিমি) × প্রস্থ (মি) × দৈর্ঘ্য (মি)
উদাহরণস্বরূপ, 2 মিমি পুরু, 1.25 মিটার চওড়া এবং 2.5 মিটার লম্বা একটি শীটের তাত্ত্বিক ভর প্রায় 49.06 কেজি।
এই গণনাগুলি উপাদানের পরিমাণ অনুমান করার জন্য এবং উদ্ধৃতিগুলির তুলনা করার জন্য দরকারী। মাত্রিক সহনশীলতা এবং ওজন অনুশীলনের কারণে প্রকৃত বিতরণ করা ওজন ভিন্ন হতে পারে, তাই ক্রয় চুক্তিতে প্রযোজ্য ওজনের ভিত্তিতে উল্লেখ করা উচিত।
6. বাংলাদেশ এবং শ্রীলঙ্কায় ইস্পাত ক্রয়ের ক্ষেত্রে এই নীতিগুলি প্রয়োগ করা
ব্যবহারিক নির্বাচন প্রক্রিয়া উপরে আলোচিত উত্পাদন এবং উপাদান বৈশিষ্ট্য থেকে সরাসরি অনুসরণ করে।
প্রথমত, উদ্দিষ্ট অ্যাপ্লিকেশন নির্ধারণ করুন। সাধারণ-উদ্দেশ্য তৈরি এবং কাঠামোগত ইস্পাত প্রকল্পের জন্য বিভিন্ন গ্রেড এবং যান্ত্রিক বৈশিষ্ট্যের প্রয়োজন হতে পারে। এরপরে, গ্রেড, পণ্যের ফর্ম এবং মাত্রা নিশ্চিত করুন। প্রয়োজনীয় পৃষ্ঠের অবস্থা এবং সহনশীলতা তারপর উত্পাদন এবং সমাপ্তি রুটের সাথে মিলে যাওয়া উচিত।
Q235B সাধারণ-উদ্দেশ্য উপাদানের জন্য, ফোকাস হল নির্দিষ্ট গ্রেড এবং মাত্রাগুলি উদ্দিষ্ট বানান অনুসারে কিনা৷ Q355B স্ট্রাকচারাল স্টিলের জন্য, গ্রেড, বেধ এবং প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্যগুলিকে অবশ্যই প্রজেক্টের ইঞ্জিনিয়ারিং স্পেসিফিকেশন মেনে চলতে হবে।
প্রকৃত পণ্যের ফটোগ্রাফ ক্রেতাদের সরবরাহকৃত ফর্ম, পৃষ্ঠের চেহারা এবং প্যাকেজিং সনাক্ত করতে সহায়তা করতে পারে। এগুলি সঠিক পণ্যের বিবরণের পাশাপাশি ব্যবহার করা উচিত এবং যেখানে প্রয়োজন, উপাদান পরীক্ষার শংসাপত্র। শুধুমাত্র ফটোগ্রাফই গ্রেড বা যান্ত্রিক কর্মক্ষমতা যাচাই করতে পারে না।
একটি অনুসন্ধানের জন্য, ক্রেতাদের ইস্পাত গ্রেড, বেধ, প্রস্থ, প্রয়োজনীয় দৈর্ঘ্য বা কুণ্ডলীর মাত্রা, পরিমাণ এবং উদ্দিষ্ট অ্যাপ্লিকেশন প্রদান করা উচিত। এই বিবরণগুলি প্রাসঙ্গিক স্পেসিফিকেশনের বিরুদ্ধে উপাদানের প্রয়োজনীয়তা মূল্যায়ন করার অনুমতি দেয়।
রোলিং স্টিলের ফর্ম এবং মাত্রা নির্ধারণ করে, যখন গ্রেড, ফিনিশিং রুট এবং পরিদর্শনের প্রয়োজনীয়তাগুলি নির্ধারণ করে যে সমাপ্ত পণ্যটি তার উদ্দেশ্য ব্যবহারের জন্য উপযুক্ত কিনা। এই কারণগুলি কীভাবে একত্রে কাজ করে তা বোঝা ক্রেতাদের রোলড শিট মেটাল সোর্স করার সময় আরও সঠিক সিদ্ধান্ত নিতে সাহায্য করে।